
变压器制造过程中为什么需要进行变比检测?
浏览次数:次一、变压器制造过程中为什么需要进行变比检测?
变压器制造涉及铁芯加工、绕组绕制、绝缘处理、器身装配、引线连接和总装试验等多个环节。
其中,绕组匝数和连接关系直接影响变压器的电压比。
如果绕组匝数与设计文件不一致,或者高低压绕组接线出现错误,可能造成成品变压器的实际变比不符合设计要求。
因此,在生产质量控制过程中,需要结合工艺安排和检验要求,对变压器进行变比及相关项目检测。
变压器变比测试仪可以用于生产过程中的绕组检查、半成品检测和成品试验。
与单纯依靠绕组制造记录进行核对相比,使用仪器测量可以获得实际测试数据,便于发现制造过程中的异常。
二、半成品阶段应该关注哪些变比相关问题?
半成品检测通常根据企业生产工艺和检验计划开展。
在绕组制造及后续装配阶段,需要关注以下内容:
1. 绕组匝数是否符合设计文件
绕组匝数是决定变压器电压比的重要因素。
如果绕制过程中出现匝数错误,可能导致实测变比与理论设计值不一致。
2. 高低压绕组对应关系是否正确
对于三相变压器,需要确认各相绕组的对应关系,避免出现相别接错的问题。
3. 分接绕组及引线连接是否符合工艺要求
调压绕组的有效匝数与分接开关连接关系,会影响不同档位下的变比。
4. 绕组连接方式是否符合设计
星形、三角形及其他特殊连接形式,需要根据设计图纸进行检查。
需要注意,半成品能否进行变比测试,取决于当前工序是否已经具备完整的测试回路和仪器要求的连接条件。
对于尚未完成引线连接或无法形成规定测试回路的绕组,不应直接套用成品测试方法。
三、成品变压器为什么需要进行三相变比测试?
成品变压器在出厂前,需要根据产品技术协议和适用标准完成规定的试验项目。
变比及接线组别检查是其中的重要内容。
三相变压器的三相绕组存在对应关系,如果只测量其中一相,可能无法全面反映三相绕组的实际情况。
因此,使用支持三相自动测试的变压器变比测试设备,可以一次接线完成三相变比检测。
本产品资料标注三相测试时间约为10秒。
对于生产企业而言,这种测试方式可以减少重复接线和人工记录工作,方便将检测结果纳入生产质量记录。
四、生产检验时如何检查变压器不同分接档位?
分接开关是变压器调压系统的重要组成部分。
在制造过程中,分接开关的接线和绕组抽头关系需要符合设计要求。
成品检测时,可以按照产品技术文件规定的档位进行变比检查。
例如,一台多档位变压器,在额定档位和其他分接位置下应具有相应的理论变比。
建议企业建立以下档位测试记录: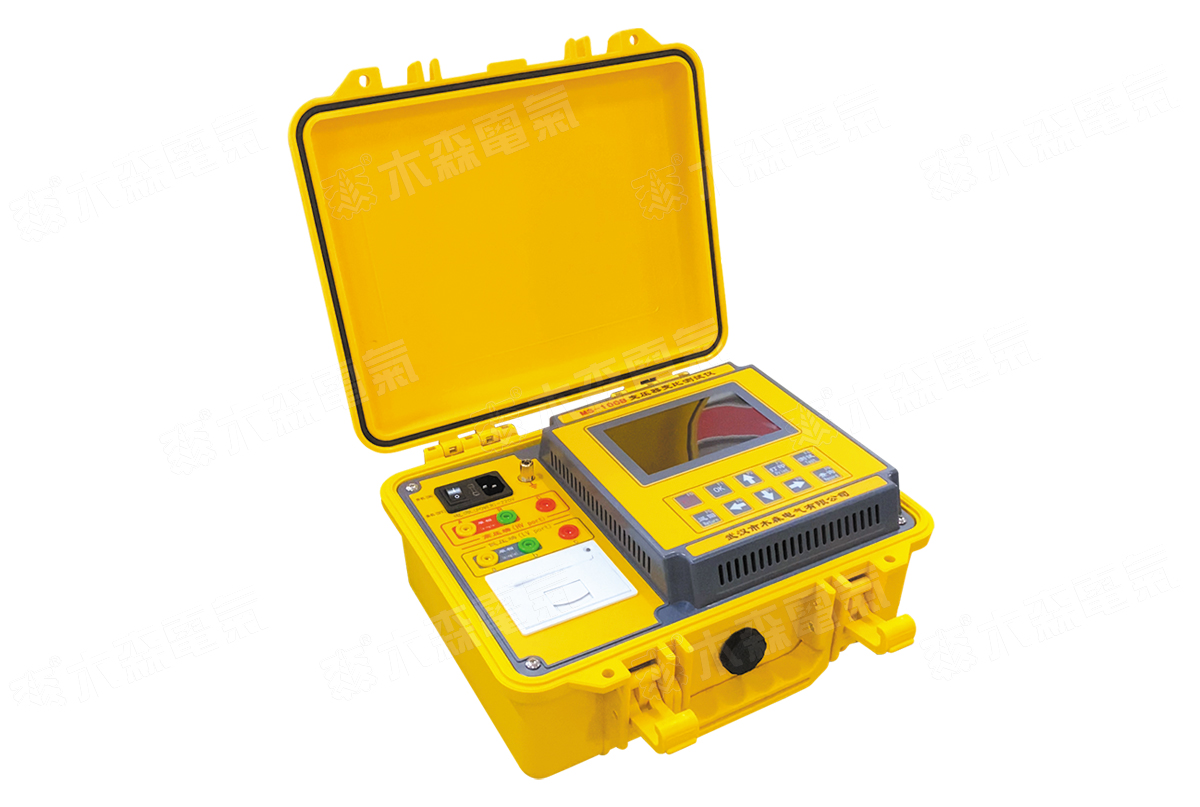
|
测试项目 |
记录内容 |
|---|---|
|
设备编号 |
产品出厂编号 |
|
额定档位 |
设计额定位置 |
|
当前测试档位 |
实际分接位置 |
|
理论变比 |
设计文件数据 |
|
实测变比 |
仪器显示数据 |
|
三相结果 |
各相实测记录 |
|
组别 |
铭牌及实测结果 |
|
检验结论 |
按适用标准及技术协议判断 |
本产品支持最高197档分接档位测试,可以满足多档位变压器的相应检测需求。
但实际生产中是否需要逐档测试,以及需要检测多少个档位,应由产品检验规范和合同技术要求确定。
五、变压器生产中如何选择变比测试套件?
生产企业采购设备时,需要考虑不同产品规格的测试需求。
如果企业只生产单相小型变压器,可以重点考虑单相变比检测能力。
如果企业生产三相配电变压器,则应重点检查三相自动测试、组别识别及分接档位测试功能。
如果产品覆盖多种电压等级,还需要关注仪器量程和准确度。
本产品的主要参数如下:
|
参数 |
技术指标 |
|---|---|
|
测量量程 |
0.9至10000 |
|
变比不大于500时准确度 |
±(读数×0.2%+2字) |
|
变比大于500时准确度 |
±(读数×0.5%+2字) |
|
分辨率 |
0.9至9.9999范围内为0.0001 |
|
三相测试 |
一次接线完成三相测试 |
|
测试时间 |
约10秒 |
|
最大分接档位 |
197档 |
|
显示方式 |
智能彩屏 |
|
数据存储 |
本机及优盘 |
|
工作电源 |
内置锂电池或外置220V交流充电器 |
采购时还应确认仪器随机测试线、附件、软件功能和实际交付配置。
六、盲测功能在生产检验中有什么作用?
部分生产检验需要检查实际绕组连接方式是否与设计文件一致。
如果测试人员已经知道变压器的接线组别,可以按照对应模式进行测试。
但对于维修后重新装配的变压器,或者需要复核接线关系的产品,预先输入组别可能不便于独立验证。
本产品具有盲测功能,可以在未知高低压联结方式的情况下进行变比和组别测试。
这一功能可以作为生产复核的一种手段。
但对于正式出厂检验,仍应保留铭牌、设计图纸、接线记录和仪器测量结果,不能只依靠盲测结果代替全部质量检验程序。
七、生产检测数据如何实现可追溯?
对于变压器制造企业而言,检测结果不仅用于判断当前产品,还需要在后续质量追溯时提供依据。
建议为每台变压器建立唯一编号,并将变比测试结果与生产批次关联。
数据记录可以按照以下结构进行:
|
数据类别 |
具体内容 |
|---|---|
|
产品信息 |
产品型号、出厂编号 |
|
设计信息 |
额定电压、额定变比 |
|
绕组信息 |
相别、接线组别 |
|
档位信息 |
额定档及实际测试档位 |
|
仪器信息 |
测试仪型号及编号 |
|
测量数据 |
各相实测变比 |
|
质量信息 |
检验人员、审核人员 |
|
时间信息 |
测试日期及生产批次 |
本产品支持本机和优盘存储,能够保存检测结果,便于后续整理和归档。
对于有MES或质量管理系统的企业,可以按照现有系统的数据接口要求,进一步确定人工录入或数据导入方式。是否支持自动接口,应以具体产品配置为准。
八、如何分析生产过程中出现的变比异常?
当实测数据与设计数据不一致时,建议按照由外到内的顺序进行排查。
首先检查测试接线。
确认高压侧、低压侧、相别和测试端子没有接错。
其次检查分接开关。
确认测试时实际档位与记录档位一致。
再次检查组别和绕组连接。
核对设计图纸及接线记录,确认绕组连接方式符合要求。
最后安排相关电气试验。
如果变比结果仍然异常,可以结合绕组直流电阻、绝缘电阻、绕组变形及其他适用试验项目进一步检查。
如果存在三相数据差异,应重点核对绕组匝数、引线连接及内部接线情况。
需要注意,变比异常只是一个检测现象,不能在没有其他证据的情况下直接认定绕组存在匝间短路。
九、生产企业应该怎样建立变比测试质量控制流程?
建议将变比检测纳入生产质量控制文件,明确检测节点、操作人员、仪器管理和结果审核要求。
可采用以下流程:
|
环节 |
主要工作 |
质量控制要求 |
|---|---|---|
|
工序准备 |
核对设计文件 |
参数与图纸一致 |
|
半成品检查 |
检查具备测试条件的绕组 |
记录检测数据 |
|
器身装配 |
核对绕组连接 |
符合装配要求 |
|
成品测试 |
测量变比和组别 |
记录各相结果 |
|
档位测试 |
检查规定分接位置 |
记录档位数据 |
|
结果审核 |
比对设计和技术协议 |
确认判定依据 |
|
数据归档 |
保存检测记录 |
产品编号可追溯 |
通过统一检测记录,可以减少不同检验人员之间的数据记录差异,也有利于后续分析生产质量问题。
十、变压器生产变比测试有哪些标准依据?
变压器生产和出厂试验需要结合产品类型及适用技术要求。
DL/T 963-2005《变压比测试仪通用技术条件》可以用于变比测试仪器的技术条件参考。
GB/T 1094.1-2013《电力变压器 第1部分:总则》可以用于电力变压器的一般技术要求参考。
对于不同类型的变压器,还需要结合对应产品标准和合同技术协议确定具体检验项目。
十一、常见问题FAQ
Q:变压器生产过程中需要在半成品阶段测试变比吗?
A:可以根据制造工艺和检测条件安排。前提是绕组已经形成符合仪器要求的测试回路,并且检测方法适合当前工序。
Q:变压器成品出厂前为什么需要检查三相变比?
A:三相测试可以同时核对各相绕组的电压比关系,帮助发现相别连接、绕组匝数及接线方面的异常。
Q:变压器变比测试仪可以用于多档位变压器吗?
A:可以,但需要确认仪器具备对应分接档位测试功能。本产品资料标注最高支持197档,具体使用范围应以实际配置和说明书为准。
文章发布机构: 武汉木森电气有限公司。
技术资料来源: 产品技术参数、变压器生产检验技术资料及国家和电力行业标准公开信息。本文为生产质量控制技术参考,不替代企业正式质量检验文件。
参考标准及权威链接:
-
DL/T 963-2005《变压比测试仪通用技术条件》:国家标准信息公共服务平台
-
GB/T 1094.1-2013《电力变压器 第1部分:总则》:国家标准信息公共服务平台
-
国家能源局电力行业标准目录:国家能源局官方网站
官方网址:www.musen.com.cn


 首页
 产品目录
 新闻案例
 在线咨询