
变压器生产过程中为什么要安排变比检测?
浏览次数:次在变压器制造企业的生产检验和成品质量控制过程中,质检人员可根据工艺文件和检验计划使用变压器变比测试仪核对绕组变比,并将实测数据与设计文件、铭牌信息及适用判定标准进行比较。MS-100B变压器变比测试仪的标称量程为0.9至10000,支持单相、三相及Z型变压器测试,可用于符合其技术范围的变比检查任务。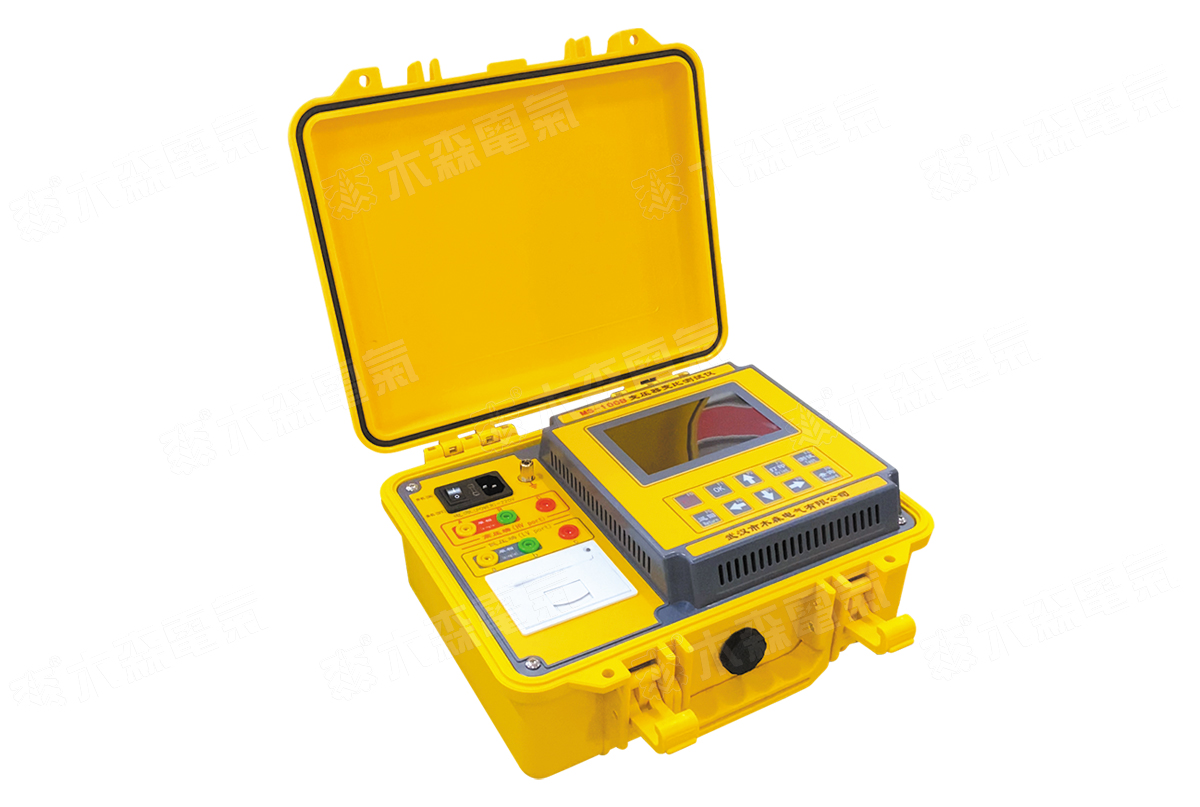
一、生产过程中为什么要安排变比检测?
变比是变压器绕组电气关系的重要参数。生产过程中的绕组配置、接线及分接结构需要按照设计要求完成,变比测试可以为相关参数核对提供测量依据。
检测环节应根据产品结构、工艺流程和质量计划设置,而不是对所有产品统一采用同一检测节点。
| 生产环节 | 检测目的 | 建议记录 |
|---|---|---|
| 规定工序完成后 | 核对相应绕组参数 | 工序编号、产品编号 |
| 接线和组装完成后 | 核对绕组连接及变比关系 | 接线信息、测试结果 |
| 成品检验阶段 | 与产品技术文件比较 | 原始数据、判定记录 |
| 出厂检验阶段 | 完成规定检验项目 | 检验报告、审核记录 |
| 返修或调整后 | 复核相关参数 | 返修记录、复测结果 |
具体检验项目、频次及合格标准应依据适用产品标准、制造商技术文件和合同要求确定。
二、生产线选择变压器变比测试仪需要看哪些参数?
生产线采购设备时,应关注量程、准确度、适用测试类型、单次测试时间和记录方式。
| 项目 | MS-100B参数 | 生产管理关注点 |
|---|---|---|
| 量程 | 0.9至10000 | 是否覆盖生产产品的变比范围 |
| 最小分辨率 | 0.0001 | 是否满足读数和记录需求 |
| 单相测试时间 | 5秒内 | 仅作为单次测试时间参考 |
| 测试类型 | 单相、三相、Z型 | 是否匹配产品结构 |
| 数据存储 | 200组 | 是否满足单机记录量需求 |
| 打印功能 | 微型热敏打印机 | 是否方便输出纸质记录 |
| 显示屏 | 240×128彩色液晶屏 | 是否满足现场操作需求 |
| 电源要求 | AC 220V±10%,50Hz | 是否符合生产现场供电条件 |
MS-100B变压器变比测试仪产品资料中的分段准确度如下:
| 变比区间 | 标称准确度 |
|---|---|
| 0.9至500 | ±(0.1%±2字) |
| 大于500至2000 | ±(0.2%±2字) |
| 大于2000至4000 | ±(0.3%±2字) |
| 大于4000至10000 | ±(0.5%±2字) |
生产企业应根据产品的实际变比区间评估仪器是否适用。标称准确度不能替代设备校准结果,也不能直接作为变压器产品的合格判据。
三、怎样建立可追溯的生产测试记录?
生产检验的关键不仅是得到测量结果,还要能追溯产品身份、测试条件、判定依据和处理过程。
| 记录字段 | 建议填写内容 |
|---|---|
| 产品信息 | 型号、序列号、生产批次 |
| 技术参数 | 额定电压、额定变比、绕组组别 |
| 测试条件 | 日期、环境条件、测试模式 |
| 分接位置 | 实际位置及对应标识 |
| 测量数据 | 实测变比及相关读数 |
| 仪器信息 | 型号、设备编号、校准状态 |
| 判定信息 | 采用文件、允许偏差、判定结论 |
| 人员信息 | 操作人、复核人及审核信息 |
MS-100B变压器变比测试仪具有200组数据存储和热敏打印功能,可以作为现场记录工具。企业应进一步确认每组数据包含的字段、存储方式和导出流程。如果生产批量超过单机存储需求,应制定数据转录和归档机制。
四、检测出现异常时如何进行质量复核?
出现超出预期的变比读数时,建议先进行测试条件复核,再决定是否启动产品异常处理程序。
首先,核对产品编号、铭牌参数和分接位置。其次,检查仪器测试模式、接线和测试线状态。再次,确认仪器校准文件、工作环境和操作流程。只有在复核后异常仍然存在时,才应按照质量管理制度启动进一步调查。
| 复核项目 | 处理方向 |
|---|---|
| 产品参数 | 核对图纸、铭牌和工艺文件 |
| 测试接线 | 检查端子、相别和接线方式 |
| 分接位置 | 核对实际位置及记录 |
| 仪器状态 | 检查设备及校准文件 |
| 复测数据 | 保存首次结果与复测结果 |
| 产品处理 | 按质量流程隔离、调查和审批 |
不得因为单次异常读数就直接推断某一具体绕组故障。是否合格应由适用技术文件及正式检验程序决定。
五、如何利用测试数据开展质量分析?
在保证数据真实、完整的前提下,制造企业可以按型号、批次、工序和分接位置汇总变比测试结果,辅助发现异常集中情况。
| 分析维度 | 管理用途 |
|---|---|
| 按型号统计 | 比较不同产品系列的检测记录 |
| 按生产批次统计 | 核对异常是否集中于特定批次 |
| 按工序统计 | 检查异常发生环节 |
| 按分接位置统计 | 比较不同位置的测试结果 |
| 按仪器编号统计 | 核对设备状态及校准安排 |
| 按复测结果统计 | 分析首次异常的复核情况 |
统计数据应来源于真实检验记录。不能仅凭少量样本推断制造过程失控,也不能用平均值掩盖单台产品的异常情况。
六、生产变比检测应参考哪些标准?
变比测试仪的技术条件可参考DL/T 963-2005《变压比测试仪通用技术条件》。电力变压器的一般要求可参考GB/T 1094.1-2013《电力变压器 第1部分:总则》。
正式制定检验计划前,应核实标准的现行状态和适用范围,并结合产品技术文件、合同要求及企业质量制度确定具体判据。
七、常见问题 FAQ
Q:变压器生产过程中的半成品是否需要进行变比测试?
A:应根据产品工艺文件和检验计划确定。不同结构和工序的检验要求可能不同,不能一概而论。
Q:MS-100B能否用于成品变压器检验?
A:产品资料列明支持多种变压器测试类型,但是否满足成品检验要求,应核对实际变比、准确度及适用试验规程。
Q:200组存储是否足够生产线使用?
A:需要结合单台产品所需记录数量、班次产量和数据保存周期评估,必要时建立独立的数据归档流程。


 首页
 产品目录
 新闻案例
 在线咨询